
Các vết đen trên chai thủy tinh được nhuộm bằng bột cromit – Nguyên nhân
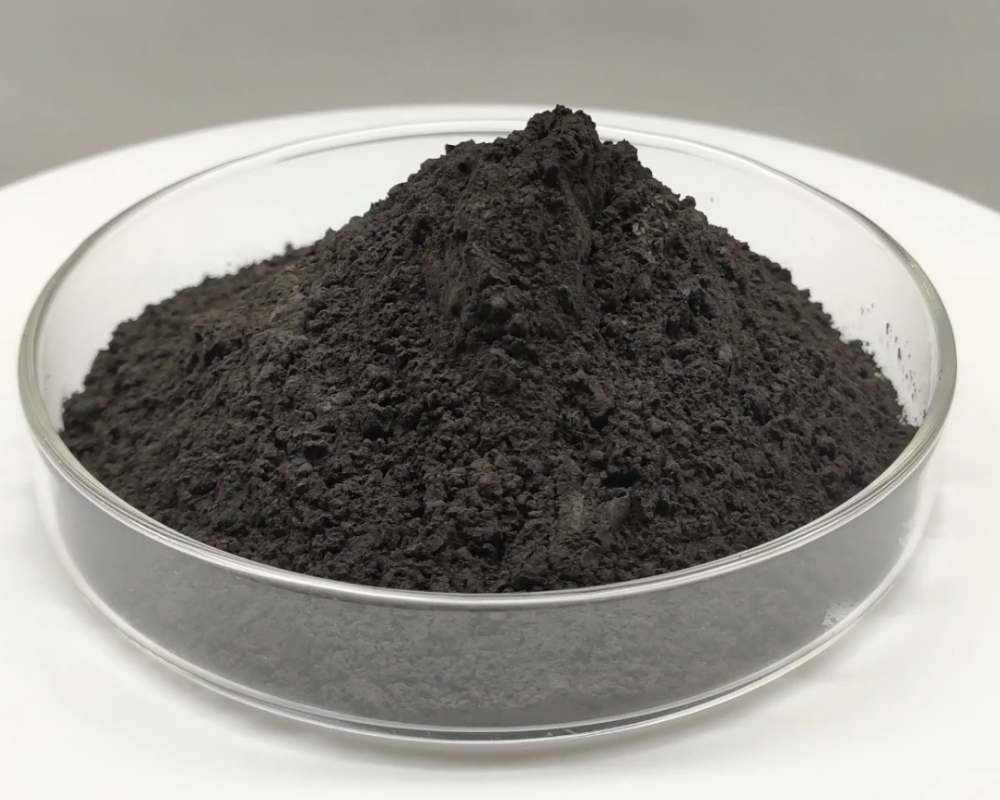
Cromit (FeCr₂O₄) có điểm nóng chảy cực cao (≈2180°C). Thủy tinh soda-lime dùng cho chai lọ chỉ nóng chảy ở nhiệt độ 1400–1550°C . Nó không tan chảy hoàn toàn; thay vào đó, các ion Cr³⁺ hòa tan tạo màu. Các hạt quá khổ giữ lại spinel cromit rắn, dẫn đến các đốm đen hoặc các hạt cứng.
1. Kích thước hạt bột cromit thô quá lớn (nguyên nhân chính phổ biến nhất)
- Sự hiện diện của các hạt thô >100μm : Chỉ bề mặt của các hạt phản ứng nhẹ, trong khi lõi bên trong không phân ly. Các hạt spinel cromit rắn còn sót lại tạo thành các đốm đen cứng có thể nhìn thấy được. Có thể quan sát thấy các nhân cromit chưa phản ứng dưới kính hiển vi sau khi cắt lát.
- Đối với các chai màu xanh bia thông thường, nên sử dụng lưới lọc 325 mesh (≤45μm) . Tối thiểu, cần lưới lọc 200 mesh (≤74μm) để lọc hết toàn bộ mẫu. Lượng cặn thừa quá nhiều trong bột thô hoặc các cục vón sẽ gây ra các đốm đen lớn.
- Vón cục bột: Các cục vón do độ ẩm gây ra không thể bị phá vỡ trong quá trình trộn mẻ, tạo thành “các hạt thô giả” cục bộ và cũng tạo ra các đốm đen.
2. Độ đồng nhất kém của hỗn hợp nguyên liệu và sự làm giàu cục bộ.
Tỷ lệ thêm bột cromit thấp (thường là 0,2–0,6%). Thời gian trộn không đủ, máy trộn kém hiệu quả hoặc sự phân lớp do sự khác biệt lớn về trọng lượng riêng giữa các nguyên liệu thô dẫn đến sự tập trung cục bộ của bột cromit. Các hạt chồng chéo không thể phân tách trong quá trình nóng chảy và tạo ra các đốm đen hoặc mảng tối.
3. Quá trình nấu chảy không đạt yêu cầu
- Nhiệt độ lò thấp hoặc thời gian nung chảy không đủ cho khối nguyên liệu : Lớp nguyên liệu phía dưới tan chảy nhanh trong khi lớp phía trên có thời gian lưu ngắn. Cromit không phân ly đủ. Nhiệt độ không đủ ở cửa ra và buồng đốt khiến các hạt chưa tan tiếp tục đi vào quá trình tạo hình.
- Môi trường khử : Thiếu oxy bên trong lò hoặc lượng bột cacbon quá nhiều tạo ra sự khử cục bộ mạnh. Điều này làm thay đổi màu sắc và kết tủa sắt kim loại và crom hóa trị thấp tạo thành các đốm đen kim loại. Phải duy trì môi trường oxy hóa để tạo màu cho cromit; có thể thêm một lượng nhỏ natri nitrat làm chất oxy hóa.
- Đối lưu và khuấy trộn thủy tinh không đầy đủ: Các hạt không tan không có đủ thời gian để bị ăn mòn và hòa tan bởi thủy tinh nóng chảy.
4. Các đốm đen ngoại lai do tạp chất gây ra
- Các tạp chất có điểm nóng chảy cao thường đi kèm với bột cromit: tạp chất thô, magnetit, mạt sắt kim loại và các tạp chất khoáng nặng cũng tạo thành các đốm đen. Kiểm soát hàm lượng SiO₂, CaO và tạp chất sắt nguyên tố trong bột cromit.
- Hiện tượng bong tróc vật liệu chịu lửa: Các mảnh vụn từ gạch crom-magiê và vật liệu chịu lửa lẫn vào thủy tinh nóng chảy. Đặc điểm hiển vi của các đốm đen này khác với đá cromit từ nguyên liệu thô; việc cắt lát có thể giúp phân biệt chúng.
- Các kim loại và tạp chất chịu nhiệt lẫn trong thủy tinh vụn tái chế.
Phương pháp nhận dạng nhanh
- Các đốm đen cứng vẫn còn sau khi đánh bóng → các hạt spinel cromit chưa tan chảy (vấn đề về kích thước hạt của bột cromit)
- Các đốm đen kèm theo các bọt khí nhỏ li ti và bề mặt mềm → chủ yếu là sắt kim loại kết tủa do môi trường khử gây ra.
- Sự gia tăng đột ngột các đốm đen ngay sau khi thay đổi mẻ quặng hoặc bột quặng → cần ưu tiên kiểm tra cặn sàng và phân bố kích thước hạt của bột quặng.
Các biện pháp khắc phục tương ứng
- Bột cromit: Sử dụng bột cromit loại 325 mesh chuyên dụng cho thủy tinh . Kiểm soát chặt chẽ lượng cặn sàng, kiểm tra phân bố kích thước hạt và loại bỏ các hạt >100μm. Giữ cho bột không bị ẩm và phá vỡ các cục vón.
- Trộn theo lô: Kéo dài thời gian trộn để đảm bảo tính đồng nhất và tránh phân lớp.
- Nấu chảy: Ổn định nhiệt độ lò và đảm bảo đủ thời gian tinh luyện & giữ nhiệt; duy trì môi trường oxy hóa và tránh sử dụng quá nhiều chất khử cacbon.
- Xử lý sơ bộ thủy tinh vụn để loại bỏ sắt và tạp chất; thường xuyên kiểm tra hiện tượng bong tróc vật liệu chịu lửa trong lò nung.